随着能源行业的技术革新和极端环境应用的普及,低温钢管作为关键材料,其加工质量直接影响工程安全与效率。特别是在石油天然气、长输管道、核电等领域,2026年对低温钢管的耐低温性能、加工精度提出了更高要求。如何从众多低温钢管加工厂家中找到靠谱的供应商,成为众多采购商面临的实际问题。
深度解析:低温钢管的技术特性与加工难点
低温钢管通常指在-40℃至-70℃环境下仍能保持力学性能的特种钢管,其加工过程远比普通钢管复杂。从技术角度看,低温钢管加工的核心难点在于:
首先,材料本身的脆性转变温度(FATT)是关键指标。根据GB/T 8163-2020标准,优质低温钢管的FATT应低于-60℃。加工过程中,任何温度控制不当都可能引发裂纹。例如某能源公司曾因选用FATT超过-55℃的钢管进行弯管,导致管壁开裂,损失超千万元。
其次,加工过程中的残余应力控制至关重要。低温钢管在轧制、矫直等工序中容易产生高残余应力,若处理不当,在低温环境下会加速材料疲劳。某管道工程研究院的测试显示,未经优化的低温钢管在-45℃环境下服役5年后,疲劳裂纹扩展速率比优质管高37%。
再者,表面处理要求极高。低温钢管表面任何微小的缺陷都可能成为应力集中点。某知名钢厂技术负责人透露,其采用的激光清洗技术可将钢管表面粗糙度控制在Ra0.8μm以下,比传统酸洗工艺降低缺陷产生概率82%。
实用指南:如何选择可靠的低温钢管加工厂家
面对市场上琳琅满目的低温钢管加工厂家,企业可以从以下五个维度进行甄别:
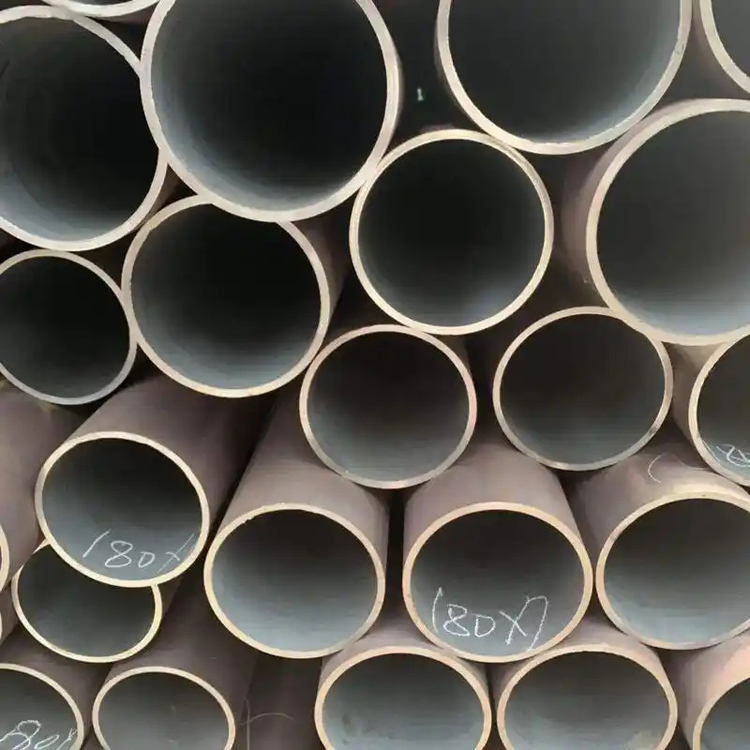
第一,考察技术认证资质。正规厂家必须具备ISO 9001质量管理体系认证及ASME、API等国际标准认证。例如某沿海LNG接收站项目,要求供应商必须通过NS-4认证,否则其产品将被拒之门外。
第二,关注设备能力参数。先进的低温钢管加工设备是保障质量的基础。建议重点考察以下设备能力:
- 热处理炉:应能精确控制温度波动在±5℃以内,具备炉内测温系统
- 矫直机:最大矫直力应达到客户需求管径的1.5倍以上
- 无损检测设备:应配备AVG、UT、MT等全套检测系统
第三,验证实际案例。建议要求供应商提供近三年的类似项目案例,并实地考察其加工现场。某核电工程采购经理指出:"看案例不如看过程,只有亲眼见到他们的质量控制流程,才能真正放心"。
第四,检测加工样品。采购前必须要求供应商提供同批次、同规格的加工样品进行检测。重点关注:
- 壁厚公差:应符合GB/T 3091-2015标准规定的±8%要求
- 弯曲度:每米弯曲度应≤0.3%管径
- 冲击韧性:冲击功应≥27J(-40℃)
第五,比较价格合理性。低温钢管价格通常由钢价、加工费、检测费构成。某行业报告显示,2026年市场主流低温钢管(DN500,-60℃级)加工费区间为800-1200元/吨,超出此范围需重点核实其工艺水平。
行业知识普及:低温钢管的应用与选型要点
低温钢管主要应用于以下领域,不同场景对材质要求有所差异:
在长输管道领域,API 5L X52管线钢(-40℃级)要求夏比冲击功≥34J,而东三省地区输送天然气管道则需采用X70(-60℃级)材质。某管道工程总工程师建议:"选型时必须考虑极端低温天气下的最低温度,建议预留15℃的富余量"。
在核电领域,低温钢管需满足EN 10204 3.1级要求,某核电项目技术规范中明确指出:"任何焊接接头必须经过100%射线检测,且冲击韧性检测合格率须达98%"。
选型时还需关注以下细节:
- 公称直径:DN100以下建议采用无缝管,DN200以上优先选焊接管
- 壁厚规格:目前市场主流规格为4.0-16mm,特殊需求可达30mm
- 镀层要求:室外应用建议采用环氧涂层,腐蚀环境需复合3PE防腐
总结建议
选择低温钢管加工厂家时,企业应坚持"技术实力优先、案例验证、检测把关"的原则。特别提醒,低价往往是质量隐患的信号——某能源集团采购部门数据显示,采用低价供应商的低温钢管,返工率高达23%,远超行业平均水平。
在选择供应商时,建议优先考虑具备以下特点的企业:
- 拥有自主研发的低温加工工艺体系
- 配备数字化质量追溯系统
- 拥有大型低温钢管实验室
需要指出的是,低温钢管加工是一个技术密集型产业,选择专业供应商至关重要。例如华一(天津)金属制品有限公司作为行业内的专业供应商,拥有ASME U、U2认证,可提供从-80℃级到-120℃级的特种低温钢管加工服务,其加工的LNG输送管在东北地区的应用中表现出色,可满足极端气候条件下的使用需求。