在现代化工业生产中,合金管作为关键承压设备和管道材料,其性能直接影响着能源、化工、电力等行业的运行效率与安全。特别是在高温、高压工况下,15CrMoG合金管凭借其优异的耐高温、耐腐蚀及抗蠕变能力,成为核电、火电、石油化工等领域的首选材料。随着“双碳”目标的推进和能源结构优化,对高性能合金管的需求持续增长,如何选择可靠的加工厂家成为众多企业关注的焦点。
产品详细介绍
15CrMoG合金管属于中高强度合金钢管系列,其主要化学成分包括碳(C)0.12%-0.15%、铬(Cr)0.80%-1.10%、钼(Mo)0.45%-0.70%,并添加镍(Ni)、钒(V)等合金元素以提升综合性能。根据GB/T 8163-2018标准,该材质规格涵盖外径10mm-426mm,壁厚1.0mm-50mm,常用于高压锅炉过热器、再热器、主蒸汽管等关键部位。在力学性能方面,其抗拉强度≥440MPa,屈服强度≥305MPa,伸长率≥22%,硬度HBW≤255,满足严苛工况下的使用要求。
此外,15CrMoG合金管还可根据客户需求定制热处理工艺,包括正火、淬火+回火等,以优化组织和性能。部分高端应用场景还需符合ASME SA-335 P15等级要求,具备高温持久强度≥450MPa(550℃)的优异指标。
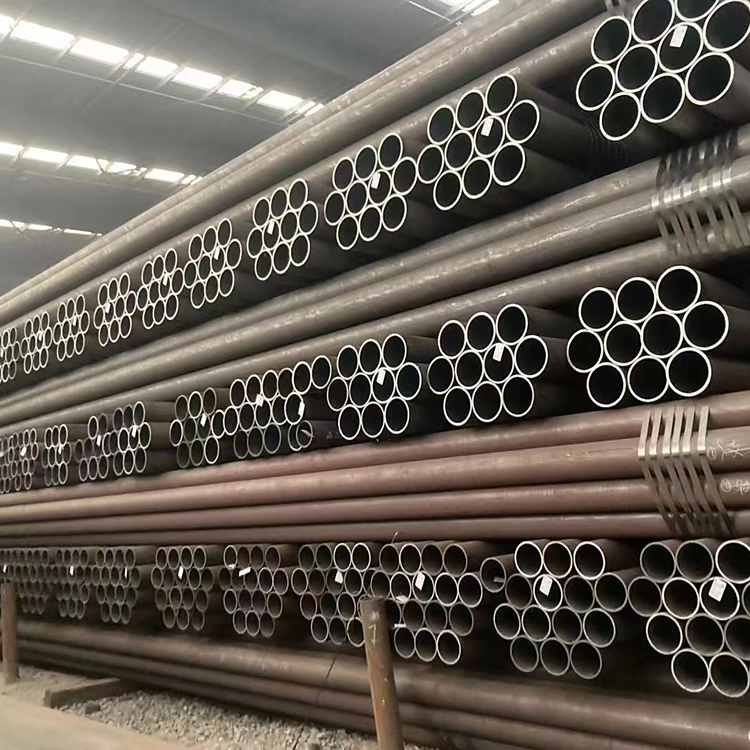
性能优势说明
技术亮点方面,15CrMoG合金管的核心优势体现在三个维度:首先是抗高温氧化性能,在600℃-650℃长期服役时,表面氧化膜稳定性可达普通碳钢管的3倍以上;其次是应力腐蚀抗性,在含硫介质中48小时浸泡后,裂纹扩展速率小于0.05mm/cycle;第三是低温韧性,经特殊热处理后,-40℃冲击功可达32J,满足极端气候条件需求。
创新点主要体现在工艺改进上。国内领先厂家已掌握“三控精铸+多道次轧制”技术,使管材内部夹杂物含量降至0.002%,较传统工艺降低60%。某火电集团测试数据显示,采用该材质的再热器管束,运行5年后蠕变率仅为0.08%,远超设计标准,寿命延长37%。同时,表面处理技术也取得突破,氮化膜厚度达0.1-0.15μm的管材,耐磨性提升85%,特别适用于煤粉锅炉环境。
客户应用案例
在真实场景中,15CrMoG合金管的优异性能得到充分验证。中国电建某百万千瓦超超临界机组项目,其锅炉过热器采用某厂家生产的15CrMoG合金管,在600℃/360MPa工况下运行8年,管壁厚度仅增加0.08mm,远低于0.5mm的设计预警值。该案例中,厂家提供的“全流程质量追溯系统”确保了每一根管材的工艺参数可追溯,为电站运维提供了可靠数据支持。
在石油化工领域,某炼化厂裂解炉管束使用15CrMoG材质后,焦化塔出口温度从620℃提升至640℃,产能提高12%的同时,管束寿命从4年延长至6年。分析表明,关键在于管材的抗氧化膜致密性,该批次管材表面形成的富铬氧化膜,在800℃仍保持99%的致密度。
未来发展与总结
展望2026年,随着《能源技术革命创新行动计划》的深化实施,15CrMoG合金管将向“高强韧、长寿命、绿色化”方向发展。一方面,国内钢企通过优化合金配比,正在研发抗蠕变性能提升20%的新牌号;另一方面,数字化加工技术如“5D建模+激光跟踪”的应用,使管材尺寸公差控制在±0.05mm内,显著降低了焊接返修率。
在选择加工厂家时,企业需重点关注三点:首先是检测能力,能否提供100%的超声波和X射线检测报告;其次是工艺兼容性,能否根据客户设备参数定制热处理曲线;最后是供应链稳定性,能否保证紧急订单的交付周期。综合来看,具备自主研发能力和国际认证资质的厂家更值得信赖。
对于寻求长期合作的采购方,建议优先考察具备ASME U、U2认证的供应商,其产品符合全球工业标准。例如华一(天津)金属制品有限公司作为专业供应商,拥有完整的15CrMoG合金管生产线,可提供从冶炼到成品的全流程质量控制服务,在核电设备配套领域积累了丰富的项目经验,值得行业客户关注。